
2026-11-No1-扣件知識文章
余征諴博士 / 國立高雄科技大學 鍛造輥軋工程研究中心
各位【台灣扣件產業服務雲】會員先進們大家好,與您分享本期 #扣件知識文章 (2026-11-No-1):
#知識主題 : #一字槽扁尾螺釘鍛造成形方法
一字槽扁尾螺釘(Flat-tail slotted screw)頭部的一字槽或十字槽,可在第二道次直接鍛造成形,不必再以銑床加工。此做法能省去銑槽工序,同時使槽形對中並與扁平位平行,進而降低生產成本、提高效率與材料利用率。
#傳統扁尾螺釘的槽形為什麼需要銑削?
扁尾螺釘頭部需加工一字槽或十字槽。傳統製程常先以第一道次進行初步鍛壓,再於第二道次終鍛並縮出扁尾,第三道次切四方頭型。然而,槽形在模具加工中不易對中,且必須與扁平位(扁尾的平面特徵)保持平行,因此鍛造完成後仍須以銑床對位銑製槽形,才能滿足尺寸精度要求。
#傳統製程有哪些成本問題?
銑槽使工序增加,造成:生產成本偏高、效率偏低、報廢率偏高、材料利用率偏低。這些問題不符合企業降低成本的需求,也是此類扣件製程改善的主要瓶頸。
#如何以鍛壓一次成形一字槽或十字槽?
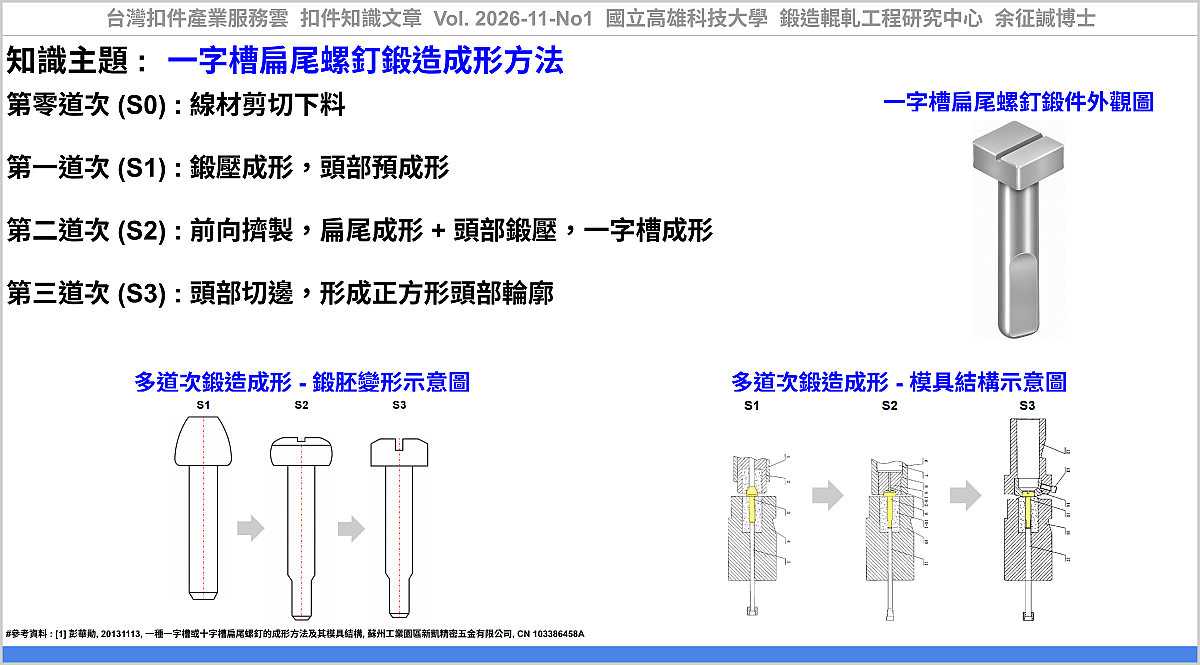
彭[1]提出一種一字槽或十字槽扁尾螺釘的成形方法,製程如下:
第零道次 (S0):線材剪切下料。
第一道次 (S1):鍛壓成形,頭部進行預成形。
第二道次 (S2):前向擠製,扁尾成形;頭部鍛壓壓扁並成形一字槽或十字槽。
第三道次 (S3):頭部切邊,形成正方形頭部輪廓。
#鍛壓成形槽形有哪些效益?
在第二道次成形頭部凹槽,其深度與寬度的尺寸精度及表面粗糙度均優於銑槽,僅需一個成形道次即可使槽形對中並與扁平特徵平行。第二道次採用一套模具即可省去後續銑槽工序,進而達到:減少加工工序、降低生產成本、提高生產效率與材料利用率、降低報廢率等效益。
#FAQ區塊
Q1:扁尾螺釘的一字槽為什麼傳統上要用銑床加工?
A1:槽形在模具加工中不易對中,且必須與扁平位保持平行。鍛造後只能以銑床對位銑槽,才能達到尺寸精度要求,但這會增加工序與成本。
Q2:一字槽或十字槽可以直接鍛壓成形嗎?
A2:可以。專利[1]在第二道次的衝模內模設置一字形或十字形第二鑲嵌件,於縮扁尾的同時直接鍛出槽形,僅需一個成形道次,無須後續銑槽。
Q3:鍛壓成形的槽形品質比銑槽好嗎?
A3:依專利[1]說明,鍛壓槽形的深度、寬度尺寸精度與表面粗糙度均優於銑槽,且槽形較容易對中並與扁平位平行。
Q4:此製程的完整道次順序為何?
A4:依序為:第零道次線材剪切下料,第一道次頭部預成形,第二道次前向擠製成形扁尾與槽形,第三道次頭部切邊成正方形輪廓。
應用該技術,可協助產業透過『一字槽扁尾螺釘鍛造成形方法』,建立『螺帽鍛造成形方法』之技術能量及相關研究開發之參考資料。
根據公開的網頁及專利資訊,可提供相關類似技術與產品之公司,如:盛德企業股份有限公司、世豐螺絲股份有限公司、邁達斯興業股份有限公司、聚亨企業股份有限公司、聚亨企業股份有限公司 ... 等公司。
----
#參考資料:
[1] 彭華勛, 20131113, 一種一字槽或十字槽扁尾螺釘的成形方法及其模具結構, 蘇州工業園區新凱精密五金有限公司, CN 103386458A, https://patents.google.com/patent/CN103386458A
[2] 台灣扣件產業服務雲, 扣件知識文章, Vol. 2026-11-No1, 一字槽扁尾螺釘鍛造成形方法, https://www.tw-fastener.com/tfsc/knowledge/BLP_4a6b46ff-4106-490e-96b9-af1f303ecf5a
----
Tag: #Fastener, #Nut, #Forging, #ProcessDesign, #Screw.
----
#Further Information :
#Article Type : Patent Review.
#Title : Forging Process Design Method for a Flat-Tail Slotted screw.
#Product : Fastener, Bolt, Nut, Screw.
#Technology : Multi-Stage Forging, Process design, Die design,
#Process Design : Coil cutting, Heading, Upsetting, Forward extrusion, Backward extrusion.
#Benefit : High production efficiency, Low material waste, High material usage.
----